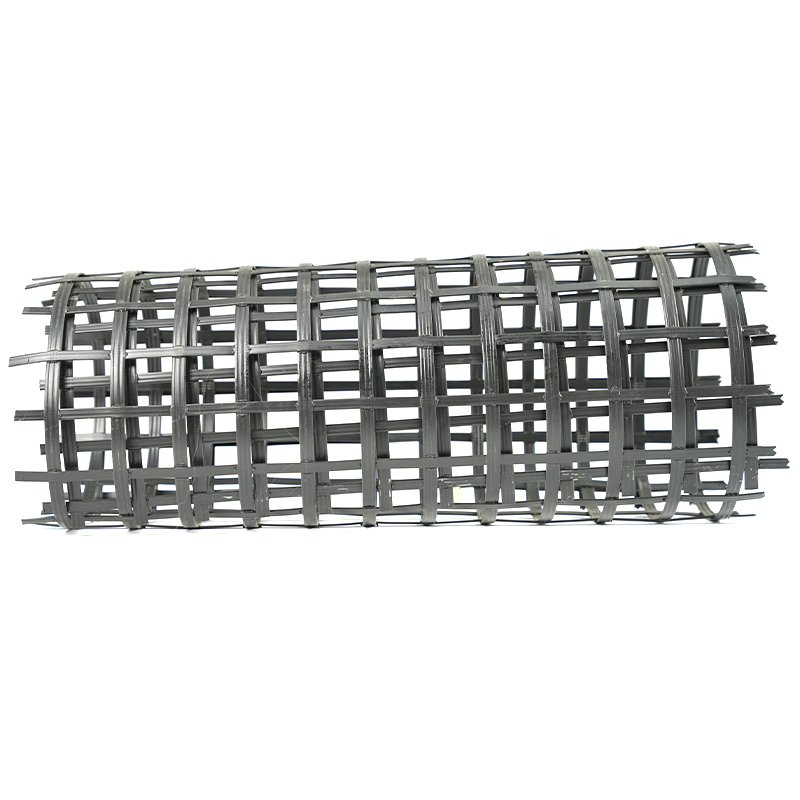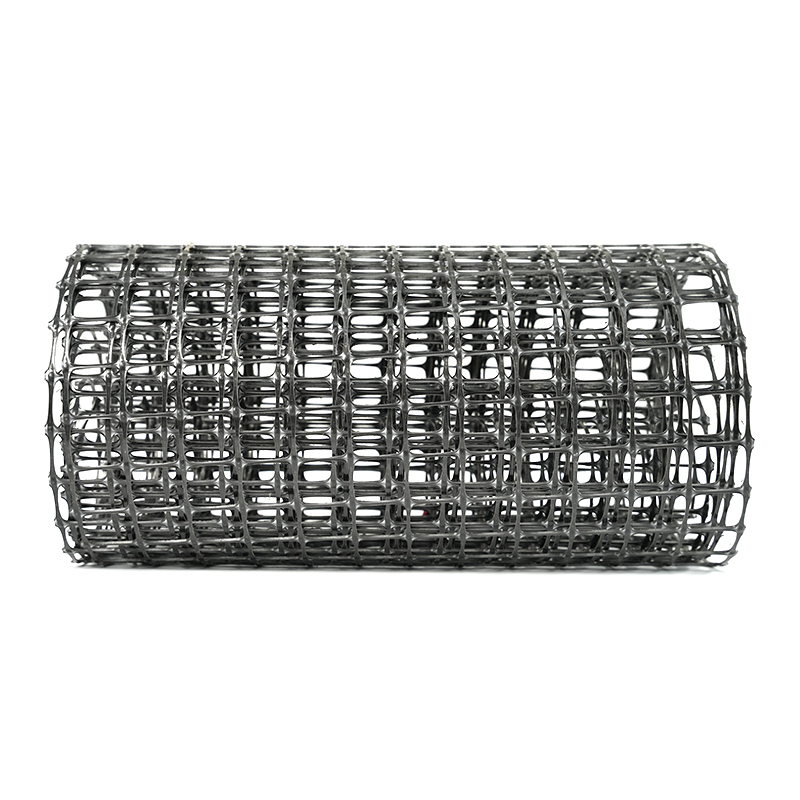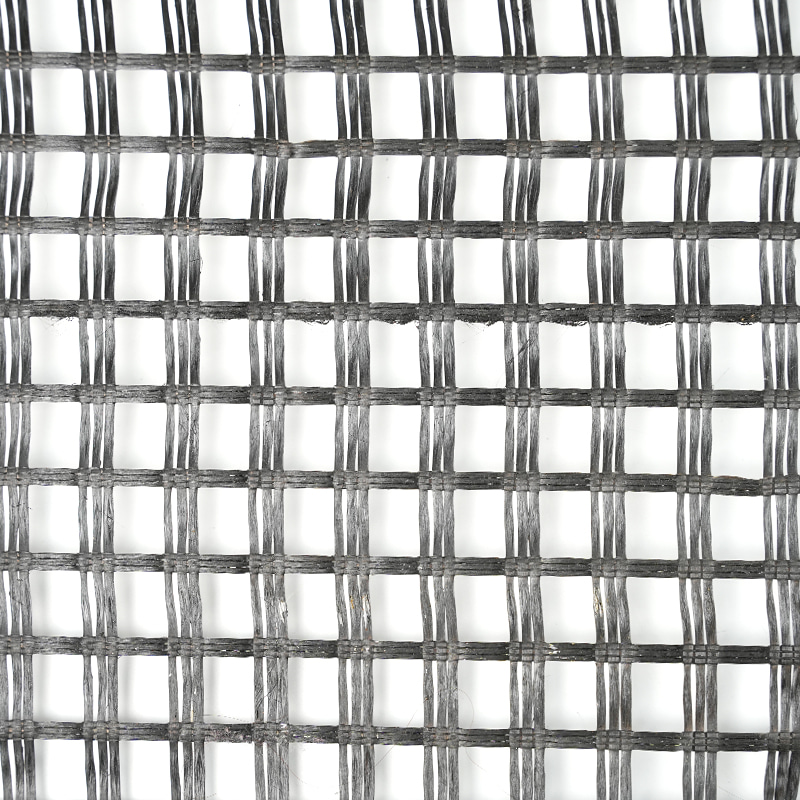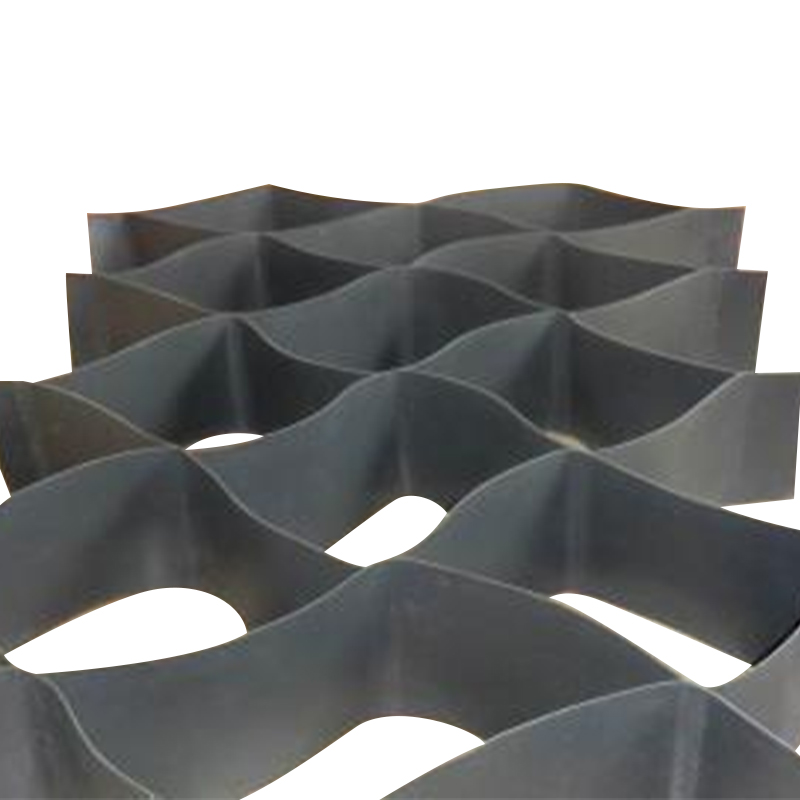

ม้วน geogrid ทำให้เส้นดูเรียบเนียนและสม่ำเสมอ แต่รายงานแรงดึงแสดงให้เห็นว่ากำลังลดลงจาก 84 kN/m ที่ขอบเป็น 66 kN/m ที่ตรงกลาง โดยมีรูปทรงของรูรับแสงเอียงไปตามความกว้าง นั่นคือการขยายการผลิตแบบ Geogrid อย่างไม่สม่ำเสมอ ซึ่งเป็นข้อบกพร่องที่ซ่อนอยู่หลังใยที่ดูธรรมดาและทำให้ทุกอย่างที่สร้างด้วยใยนั้นอ่อนแอลงอย่างเงียบๆ
ตลอดระยะเวลากว่าสองทศวรรษของการสร้างและทดสอบการใช้งานแนว geogrid มีกฎปฏิบัติข้อหนึ่งที่ยึดถือ: การยืดที่ไม่สม่ำเสมอนั้นแทบจะไม่เคยเกิดความล้มเหลวอย่างมากเลยแม้แต่ครั้งเดียว มันคือความไม่สมดุลทีละน้อยระหว่างตัวแปรที่ควบคุมได้สี่ตัว ได้แก่ ความสม่ำเสมอทางความร้อนทั่วทั้งราง การกระจายความตึงและการจัดแนวลูกกลิ้ง อัตราส่วนการดึงและการจับคู่ความเร็ว และความสม่ำเสมอของวัตถุดิบ แก้ไขปัญหาตามลำดับ วัดผลก่อนที่คุณจะเปลี่ยนแปลงสิ่งใด และปล่อยให้รายงานการทดสอบแรงดึง (ไม่ใช่เสียงของเส้น) บอกคุณเมื่อปัญหาได้รับการแก้ไขแล้วจริงๆ
ขั้นตอนที่ 1: ตรวจสอบความสม่ำเสมอของความร้อนทั่วทั้งความกว้างของราง
โพรพิลีนและโพลีเอทิลีนตอบสนองต่ออุณหภูมิโดยตรง ความแตกต่าง 3–5°C ตลอดความกว้างของรางจะเปลี่ยนทิศทางของโซ่โพลีเมอร์ ดังนั้นแผ่นงานจึงดึงที่ขอบแตกต่างจากตรงกลาง ความไม่สมดุลทางความร้อนเป็นสาเหตุที่พบบ่อยที่สุดของปัญหาการยืดตัวที่ไม่สม่ำเสมอบนทั้งแนวแกนเดียวและแกนสองแกน
ตรวจสอบโปรไฟล์การทำความร้อนด้วยไพโรมิเตอร์พื้นผิวที่ปรับเทียบแล้วที่ห้าจุดทั่วราง — ขอบทั้งสอง จุดทั้งสองจุด และตรงกลาง — ไม่ใช่แค่การอ่าน HMI จากนั้นตรวจสอบการกระจายลม: ตัวกรองที่อุดตัน หัวฉีดที่อุดตัน หรือฉนวนหุ้มที่ชำรุดจะสร้างเส้นความเย็นที่มองไม่เห็นจากแผงควบคุม ตรวจสอบการสูญเสียความร้อนที่ขอบแบบไม่สมมาตรด้วย เส้นหลายสายเย็นลงอย่างต่อเนื่องที่ขอบด้านหนึ่งเนื่องจากการซีลที่สึกหรอหรือประตูทางเข้าที่เปิดอยู่
หากโปรไฟล์เรียบและยืดออกยังคงไม่สม่ำเสมอ ให้เปลี่ยนไปใช้กลไก คำแนะนำของเราในการ การให้ความร้อนและการอัดขึ้นรูปสม่ำเสมอระหว่างการยืดตามยาว เดินผ่านการตรวจสอบเครื่องทำความร้อนและเครื่องอัดรีดอย่างละเอียด
ขั้นตอนที่ 2: ยืนยันความสมดุลของแรงดึงและการจัดตำแหน่งลูกกลิ้ง
เมื่ออุณหภูมิคงที่ ผู้ต้องสงสัยรายถัดไปคือการไล่ระดับความตึงเครียด ลูกกลิ้งไม่ตรงแนวเพียง 0.5 มม. แบริ่งสึกหรอที่ด้านหนึ่ง หรือความแตกต่างของแรงกดระหว่างปลายทั้งสองของลูกกลิ้งเดียวกันจะสร้างความแตกต่างด้านแรงตึงที่วัดได้ทั่วทั้งราง และกระบวนการยืดจะขยายออกไป
| ด่าน | เป้าหมาย | วิธีการตรวจสอบ |
|---|---|---|
| ผ่อนคลายความตึงเครียดต่อปลาย | ภายใน ± 3% ของค่าเฉลี่ย | เครื่องวัดความตึงแบบมือถือที่ปลายทุกด้าน |
| แรงบีบ ด้านซ้ายกับด้านขวา | ภายใน 5% | เกจวัดแรงดันทั้งสองด้านของปลายแต่ละอัน |
| ความเท่าเทียมของลูกกลิ้ง | ≤ 0.2 มม. เหนือความยาวลูกกลิ้ง 1 ม | เครื่องมือวัดระดับความแม่นยำหรือเลเซอร์ |
| การสึกหรอของโซ่คลิปและแบริ่ง | ไม่มีการยืดตัวของระยะพิทช์ที่มองเห็นได้ | การวัดคาลิปเปอร์มากกว่า 10 ระยะพิตช์โซ่ติดต่อกัน |
ดำเนินการตรวจสอบเหล่านี้ตามกำหนดเวลาปกติ — ทุกเดือนเป็นอย่างน้อยสำหรับการผลิตต่อเนื่อง — และบันทึกผลลัพธ์ ปัญหาความตึงและการจัดตำแหน่งไม่ค่อยเกิดขึ้นอย่างกะทันหัน สะสมจนรายงานแรงดึงแสดงรูปแบบ
ขั้นตอนที่ 3: ตรวจสอบอัตราส่วนการวาดและการจับคู่ความเร็ว
บนเส้นแนวแกนเดียว อัตราส่วนการลากตามยาวเท่ากับความเร็วการบินขึ้นหารด้วยความเร็วการป้อน อัตราส่วน 5.5:1 หมายความว่าลูกกลิ้งเร็วทำงานเร็วกว่าลูกกลิ้งป้อน 5.5 เท่า บนเส้นแกนสองแกน ความเร็วโซ่ตามขวางจะต้องตรงกับเอาท์พุตของส่วนตามยาว เมื่อความเร็วเหล่านั้นเคลื่อนออกจากกัน แผ่นงานจะยืดออกหรือคลายตัวเกินไป ทำให้เกิดช่องรับแสงที่ไม่สม่ำเสมอและมีความแข็งแรงไม่สอดคล้องกัน
ตรวจสอบการอ่านความเร็วที่แท้จริงของ HMI เทียบกับค่าที่ตั้งไว้ แทนที่จะเชื่อถือค่าที่ตั้งไว้ ตัวเข้ารหัสไดรฟ์เลื่อนไป และความเร็วที่แตกต่างกัน 1-2% ระหว่างสถานียืดที่อยู่ติดกันจะเปลี่ยนอัตราส่วนที่มีประสิทธิภาพมากกว่าที่ผู้ปฏิบัติงานส่วนใหญ่คาดหวัง สำหรับเส้นแกนสองแกน ปฏิสัมพันธ์ระหว่างการยืดตามยาวและตามขวางสมควรได้รับการตรวจสอบด้วยตัวมันเอง — การวิเคราะห์ของเรา ความสม่ำเสมอและความแม่นยำในการยืดตามยาวและตามขวาง ครอบคลุมโหมดความล้มเหลวทั่วไป
| พารามิเตอร์ | ความอดทน | เกณฑ์การดำเนินการ |
|---|---|---|
| วาดส่วนเบี่ยงเบนอัตราส่วนจากเซ็ตพอยต์ | ภายใน 1% | ปรับเทียบตัวเข้ารหัสไดรฟ์อีกครั้ง |
| ความแตกต่างของความเร็วระหว่างสถานีที่อยู่ติดกัน | ภายใน 2% | ตรวจสอบกระปุกเกียร์ ข้อต่อ และโซ่ขับเคลื่อน |
| เอาต์พุตตามขวางและตามยาวไม่ตรงกัน | ภายใน 1.5% | คำนวณเซ็ตพอยต์ความเร็วของโซ่อีกครั้ง |
แผนภูมิแสดงการแก้ไขโดยทั่วไป: ค่าแรงดึงกระจัดกระจายระหว่าง 65 ถึง 78 kN/m ตลอดความกว้างที่ขันให้แน่นเป็น 82–84 kN/m หลังจากแก้ไขความเร็วที่ไม่ตรงกันแล้ว
สำหรับสายเก่าหรือที่ได้รับการตกแต่งใหม่ ความทนทานทางกลของสถานียืดสายอาจหลวมเกินไปไม่ว่าคุณจะปรับแต่งสถานีนั้นดีแค่ไหนก็ตาม สายการผลิตที่สร้างขึ้นสำหรับกระบวนการ เช่น สายการผลิต geogrid แรงดึงแกนเดียว จับคู่ส่วนขับเคลื่อนและส่วนยืดตั้งแต่การออกแบบเป็นต้นไป
 สายการผลิต Geogrid แรงดึงแกนเดียวพร้อมส่วนการยืดที่จับคู่ สายการผลิตนี้รวมระบบขับเคลื่อนและสถานีขยายตั้งแต่การออกแบบเป็นต้นไป ช่วยลดความไม่สม่ำเสมอของสายการผลิตเก่าหรือที่ได้รับการปรับปรุงใหม่ มีความเกี่ยวข้องเมื่อพิกัดความเผื่อทางกลจำกัดคุณภาพของแผ่นงาน ดูผลิตภัณฑ์ →
ขั้นตอนที่ 4: แยกแยะวัตถุดิบและความแปรปรวนของฟีดออก
เปลหามจะขยายสิ่งที่เครื่องอัดรีดส่งไป หากดัชนีการไหลของการหลอมแตกต่างกันไปในแต่ละชุดเรซิน หากการบดซ้ำมีส่วนป้อนอาหารจำนวนมาก หรือหากความชื้นไม่ได้ถูกกำจัดออกอย่างสม่ำเสมอ ความหนาเฉพาะจุดของแผ่นงานและความแข็งแรงของหลอมเหลวจะเปลี่ยนไป และการยืดออกจะเปลี่ยนการเปลี่ยนแปลงเล็กๆ น้อยๆ เหล่านั้นให้กลายเป็นความไม่สม่ำเสมอที่มองเห็นได้
- รักษาอัตราส่วนการบดให้คงที่และคัดกรอง 20–30% เป็นเพดานการทำงานทั่วไป
- วัสดุดูดความชื้นแห้งอย่างสม่ำเสมอ; ความชื้นที่เพิ่มขึ้นเปลี่ยนพฤติกรรมการดึงอย่างไม่อาจคาดเดาได้
- ทดสอบ MFI ของเรซินที่เข้ามาต่อชุด และแยกล็อตเมื่อค่าสเปรดของ MFI เกินข้อกำหนดของคุณ
- ดูความเร็วของสกรูเครื่องอัดรีดและอุณหภูมิหลอมเหลว เอาต์พุตที่เร้าใจจะสร้างแถบความหนาเป็นระยะซึ่งจะขยายให้ขยายออก
ปัญหาด้านวัตถุดิบมักปลอมแปลงเป็นปัญหาเครื่องจักรเนื่องจากปรากฏในอาการเดียวกัน นั่นคือเหตุผลที่การตรวจสอบวัสดุอยู่ในลำดับก่อนที่คุณจะเริ่มเปลี่ยนลูกกลิ้งหรือเปลี่ยนความเร็ว
ลำดับการแก้ไขปัญหาที่ผ่านการทดสอบภาคสนาม
สาเหตุหลักที่ยืดออกไม่เท่ากันในการติดตั้งทั่วทั้งการติดตั้งจะกระจายอย่างคร่าว ๆ ดังที่แสดงด้านล่าง ใช้เพื่อจัดลำดับความสำคัญของการสอบสวน ไม่ใช่ข้ามการวัดผล
- ความสม่ำเสมอของความร้อน — 45%
- ความตึงเครียดและการจัดตำแหน่ง — 25%
- อัตราส่วนการจั่วและความเร็ว — 20%
- วัตถุดิบอาหารสัตว์ — 10%
จากนั้นรันลำดับตามลำดับนี้ โดยเปลี่ยนตัวแปรทีละตัว:
- บันทึกความเร็วจริง อัตราส่วนการวาด และอุณหภูมิจาก HMI เปรียบเทียบกับการตั้งค่ากระบวนการที่ทราบว่าดีครั้งล่าสุด
- วัดอุณหภูมิของรางที่ห้าตำแหน่งตลอดความกว้างที่ทางเข้าที่ยืดออก ตรวจสอบความลาดชันใดๆ ที่สูงกว่า 3°C
- ตรวจสอบแรงกดและการปรับระดับลูกกลิ้งที่ลูกกลิ้งเตรียมยืดและยืด
- วัดความตึงปลายแต่ละด้านที่ข้องหรือขาตั้งแบบคลี่คลาย ตั้งค่าสถานะส่วนใดด้านหนึ่งให้สูงกว่าเพื่อนบ้านมากกว่า 5%
- ใช้ตัวอย่างแบบเต็มความกว้างและทดสอบความต้านทานแรงดึง การยืดตัว และขนาดรูรับแสงที่ห้าตำแหน่ง
- เปลี่ยนตัวแปรเพียงตัวเดียว — อย่าใช้อุณหภูมิและอัตราส่วนร่วมกัน — จากนั้นทดสอบอีกครั้งก่อนการปรับครั้งถัดไป
- เปรียบเทียบผลลัพธ์กับม้วนสิบครั้งก่อนหน้าเพื่อระบุการเบี่ยงเบนอย่างค่อยเป็นค่อยไป แทนที่จะดำเนินการกับตัวอย่างที่ไม่ดีตัวเดียว
ตรวจสอบการแก้ไขด้วยข้อมูลแรงดึงจริง
การยืดที่ไม่สม่ำเสมอจะได้รับการแก้ไขก็ต่อเมื่อรายงานระบุไว้เท่านั้น กฎการยอมรับในทางปฏิบัติสำหรับ geogrid คือความแปรผันของความต้านทานแรงดึงภายใน ±10% ของค่าเฉลี่ยในตำแหน่งทดสอบห้าตำแหน่งตลอดความกว้าง โดยจะมีการยืดที่จุดขาดภายในแถบความถี่เดียวกัน ข้อกำหนดการเสริมแรงประสิทธิภาพสูงมักจะมีค่า ±5%
| พารามิเตอร์ | ขีดจำกัดการยอมรับ | เค้าโครงการทดสอบ |
|---|---|---|
| ความแปรผันของแรงดึงตามความกว้าง | ภายใน ±10% ของค่าเฉลี่ย | 5 ตำแหน่ง: ขอบ, จุดควอเตอร์, กึ่งกลาง |
| การยืดตัวที่จุดแตกหัก | ภายใน ±10% ของค่าเฉลี่ย | เหมือนกัน 5 ตำแหน่ง |
| การเบี่ยงเบนแนวทแยงของรูรับแสง | ภายใน 3% ของเป้าหมาย | ตัวอย่างช่องรับแสง 10 ช่องทั่วทั้งม้วน |
| การเปลี่ยนแปลงความหนา | ภายใน 5% of average | ไมโครมิเตอร์ 5 ตำแหน่ง |
นั่นทำให้เครื่องทดสอบแรงดึงเป็นเครื่องมือการผลิต ไม่ใช่ห้องปฏิบัติการในภายหลัง เครื่องเสริมแรง geotextile โดยเฉพาะพร้อมผลลัพธ์แบบหลายจุดที่บันทึกไว้จะให้ข้อมูลเพื่อยืนยันการซ่อมแซม เปรียบเทียบกะ และคุณภาพชุดเอกสารสำหรับลูกค้า
 เครื่อง Geotextile Strength พร้อมการบันทึกหลายจุดและการควบคุมด้วยคอมพิวเตอร์ เครื่องทดสอบแรงดึงนี้จะบันทึกผลลัพธ์แบบหลายจุดและเส้นโค้งแบบไดนามิก ทำให้เป็นเครื่องมือการผลิตที่ใช้งานได้จริงสำหรับการตรวจสอบการซ่อมแซมและบันทึกคุณภาพของแบทช์ เซ็นเซอร์ความแม่นยำสูงรองรับการวัดที่สม่ำเสมอ ดูผลิตภัณฑ์ →
ติดตามเรขาคณิตของรูรับแสงด้วย: วัดความยาวแนวทแยงของตัวอย่างรูรับแสงที่พาดผ่านม้วน หากเส้นทแยงมุมเบี่ยงเบนไปจากเป้าหมายมากกว่าสองสามเปอร์เซ็นต์ การยืดออกจะยังคงไม่สม่ำเสมอแม้ว่าตัวเลขความแข็งแกร่งจะผ่านก็ตาม
การป้องกัน: การออกแบบเส้นสายและนิสัยการบำรุงรักษา
การป้องกันเอาชนะการแก้ไขปัญหา เส้นที่มีการควบคุมอุณหภูมิ PID แบบหลายโซน การปรับแรงกดแบบหนีบอิสระบนปลายลูกกลิ้งแต่ละด้าน ลูกกลิ้งกราวด์ที่มีความแม่นยำ และไดรฟ์แบบซิงโครไนซ์ไม่ค่อยมีการยืดตัวที่ไม่สม่ำเสมอตั้งแต่แรก คุณลักษณะเหล่านี้คือความแตกต่างระหว่างสายที่ต้องดูแลเด็กอย่างต่อเนื่องและสายที่ต้องคอยดูแลเด็กม้วนแล้วม้วนเล่า
พฤติกรรมการบำรุงรักษามีความสำคัญเท่าเทียมกัน: การตรวจสอบการวางแนวทุกเดือน เซ็นเซอร์อุณหภูมิที่ปรับเทียบแล้วอย่างน้อยปีละสองครั้ง และให้ความสนใจกับเสียงแบริ่งหรือการเบี่ยงเบนของเกจวัดทันที ลูกกลิ้ง โซ่ และคลิปที่พาใยผ่านโซนยืดคือหัวใจเชิงกลของเส้น
เมื่อส่วนที่ยืดได้รับการออกแบบทางวิศวกรรมเป็นระบบบูรณาการ ปัญหาต่างๆ เช่น การยืดที่ไม่สม่ำเสมอ จะถูกออกแบบก่อนที่จะผลิตม้วนแรก ตัวอย่างสายการผลิต geogrid แบบสองทิศทางจาก Jiangsu Saide Machinery คือ ส่วนการให้ความร้อน การยืด และส่วนขับเคลื่อนจะถูกจับคู่ระหว่างการออกแบบ แทนที่จะปะติดปะต่อกันบนพื้นการผลิต
 สายการผลิต Geogrid แบบสองทิศทางพร้อมระบบทำความร้อนและการยืดกล้ามเนื้อแบบรวม สายการผลิตนี้จับคู่การทำความร้อน การยืด และส่วนขับเคลื่อนเป็นระบบบูรณาการ ช่วยลดปัญหาการยืดที่ไม่สม่ำเสมอก่อนการผลิต การออกแบบประกอบด้วยเตาอบยืดตามขวางและอุปกรณ์ติดตั้งพิเศษ ดูผลิตภัณฑ์ →
คำถามที่พบบ่อย
สิ่งแรกที่ต้องตรวจสอบเมื่อการยืดแบบ geogrid ไม่สม่ำเสมอคืออะไร?
ตรวจวัดโปรไฟล์อุณหภูมิทั่วทั้งรางที่ทางเข้าแบบยืด แทนที่จะเชื่อถือค่าที่ตั้งไว้ของเครื่องทำความร้อน การไล่ระดับของอุณหภูมิที่สูงกว่า 3–5°C ตลอดความกว้างเป็นสาเหตุที่พบบ่อยที่สุด และควรกำจัดออกก่อนที่จะสัมผัสอัตราส่วนหรือความเร็วของการวาด
ความต้านทานแรงดึงที่แปรผันตามความกว้างเป็นที่ยอมรับได้มากน้อยเพียงใด
สำหรับข้อกำหนด geogrid ส่วนใหญ่ ±10% ของความต้านทานแรงดึงเฉลี่ยตลอดตำแหน่งทดสอบห้าตำแหน่งถือเป็นขีดจำกัดในทางปฏิบัติ โครงการเสริมกำลังประสิทธิภาพสูงมักต้องการ ±5%
ควรปรับอุณหภูมิหรืออัตราส่วนการดึงก่อน?
อุณหภูมิก่อน. พฤติกรรมการดึงของโพลีเมอร์นั้นไวต่ออุณหภูมิสูง ดังนั้น Cold Streak ที่ 3°C จะเปลี่ยนการยืดเฉพาะจุดมากกว่าการปรับอัตราส่วนเล็กน้อย การเปลี่ยนแปลงอัตราส่วนในขณะที่เกิดความไม่สมดุลทางความร้อนมักจะปกปิดสาเหตุที่แท้จริง
เหตุใดขอบ geogrid ของฉันจึงบางกว่าตรงกลางเสมอ
การทำให้ขอบบางลงมักจะชี้ไปที่การระบายความร้อนที่เร็วขึ้นหรือแรงตึงบริเวณขอบที่สูงขึ้นในระหว่างการยืดตามยาว บางครั้งรวมกับอัตราส่วนการดึงที่รุนแรงเกินไปสำหรับอุณหภูมิขอบจริง ตรวจสอบเอาท์พุตของเครื่องทำความร้อนที่ขอบ อากาศเย็นที่ขอบ และแรงกดที่ขอบ
การยืดตัวที่ไม่สม่ำเสมออาจส่งผลต่อประสิทธิภาพการทำงานของ geogrid ในระยะยาวในภาคสนามได้หรือไม่?
ใช่. โซนที่อยู่ใต้การยืดออกจะรักษาการวางแนวของโมเลกุลที่ต่ำกว่าและความต้านทานการคืบคลานที่อ่อนแอลงภายใต้ภาระที่ยั่งยืน โซนที่ยืดออกมากเกินไปจะเปราะและเสียหายได้ง่ายระหว่างการหยิบจับ รูปทรงของรูรับแสงที่ไม่สม่ำเสมอยังทำให้การประสานกันของดินและการประกบที่ทับซ้อนกันไม่สามารถคาดเดาได้
สิ่งที่สำคัญที่สุด: วัดผล ปรับ ยืนยัน
การยืดตัวที่ไม่สม่ำเสมอในการผลิต geogrid สามารถแก้ไขได้เมื่อคุณแทนที่การเดาด้วยการวัด โปรไฟล์ความร้อน ความสมดุลของแรงตึง อัตราส่วนการดึงและการจับคู่ความเร็ว และความสม่ำเสมอของวัตถุดิบจะครอบคลุมเกือบทุกกรณีที่คุณพบเจอ สร้างขั้นตอนการตรวจสอบ เก็บบันทึก และฝึกอบรมผู้ปฏิบัติงานให้อ่านรายงานแรงดึงอย่างระมัดระวังในขณะที่อ่านการแสดงเส้น