
เมื่อคุณเปรียบเทียบข้อกำหนดทางเทคนิคสำหรับอุปกรณ์การผลิต geogrid ระดับการทำงานอัตโนมัติมักจะแสดงเป็นหนึ่งบรรทัดที่ด้านล่างของเอกสารข้อมูล แต่ในทางปฏิบัติ พารามิเตอร์ดังกล่าวจะกำหนดมากกว่าพารามิเตอร์ทางกลใดๆ ว่าโรงงานของคุณจะเดินเครื่องได้สม่ำเสมอแค่ไหน คุณสามารถตอบสนองต่อความแปรผันของวัสดุได้เร็วแค่ไหน และต้นทุนการดำเนินงานต่อตันที่แท้จริงของคุณในช่วงห้าปีจะเป็นเท่าใด
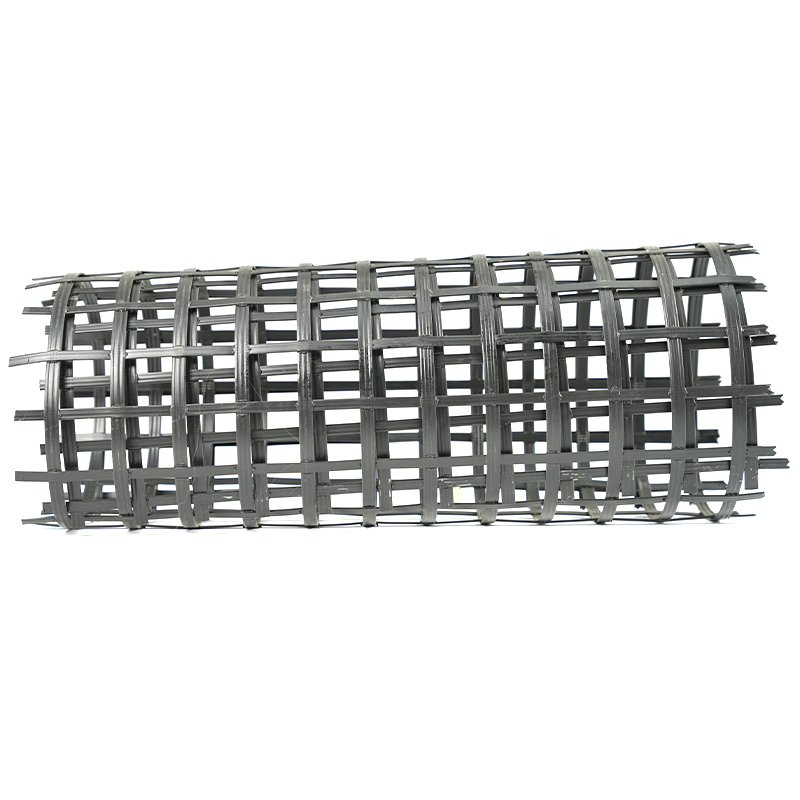
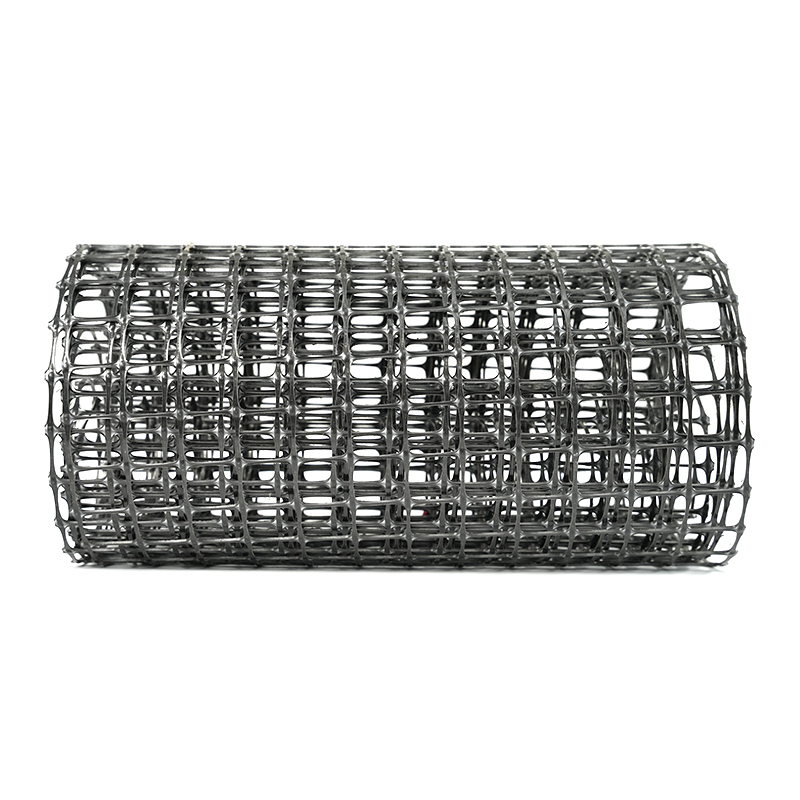
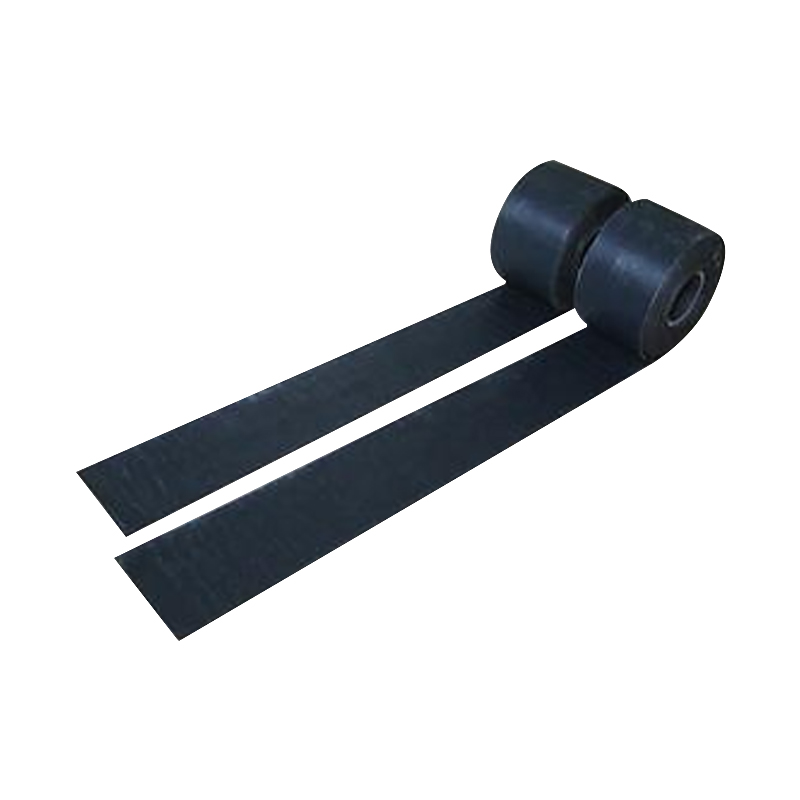
ระดับอัตโนมัติในอุปกรณ์การผลิต geogrid สมัยใหม่สามารถแบ่งออกเป็นสี่ชั้นที่ดำเนินการได้: แกนควบคุมและสถาปัตยกรรมไดรฟ์ ความเสถียรของกระบวนการและการควบคุมแบบวงปิด การบูรณาการข้อมูลสำหรับการตรวจสอบย้อนกลับคุณภาพ และอินเทอร์เฟซผู้ปฏิบัติงานเพื่อประสิทธิภาพในแต่ละวัน แต่ละชั้นมีผลโดยตรงต่อคุณภาพผลผลิตของผลิตภัณฑ์ เช่น  สายการผลิต Geogrid แบบสองทิศทางพร้อม PLC และระบบควบคุมเซอร์โวไดรฟ์ สายการผลิตนี้ผสานรวมแกนควบคุมที่ใช้ PLC และไดรฟ์เซอร์โวเพื่อความเร็วและการควบคุมตำแหน่งของการป้อน การทำความร้อน การยืด การทำความเย็น และการม้วนที่แม่นยำ ก่อให้เกิดรากฐานของระบบอัตโนมัติสำหรับความเสถียรของกระบวนการหลายชั้น ดูผลิตภัณฑ์ → และ
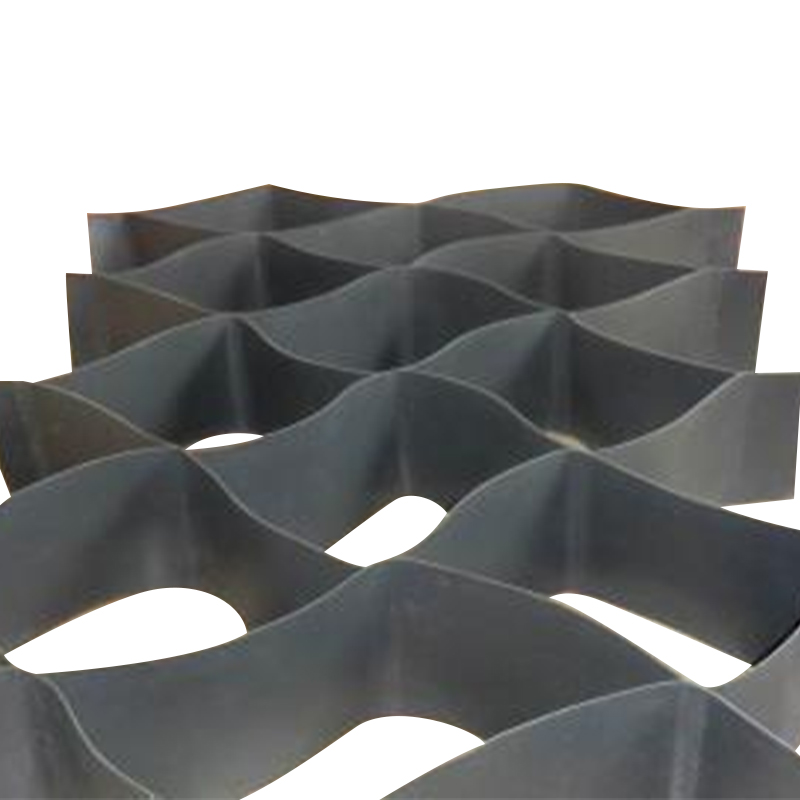
 สายการผลิต Geogrid แรงดึงแกนเดียวพร้อมระบบควบคุมอัตโนมัติ เช่นเดียวกับผลิตภัณฑ์แบบสองทิศทาง กลุ่มผลิตภัณฑ์นี้ใช้สถาปัตยกรรม PLC และเซอร์โวไดรฟ์เพื่อควบคุมการดำเนินการยืดตามลำดับ ทำให้มั่นใจในการควบคุมความเร็วและความตึงที่แม่นยำสำหรับเอาต์พุต geogrid แกนเดียวคุณภาพสูง ดูผลิตภัณฑ์ → .
1. ควบคุมแกนหลักและสถาปัตยกรรมการขับเคลื่อน - รากฐานของระบบอัตโนมัติ
ตัวควบคุมส่วนกลางควบคุมการทำงานตามลำดับทุกรายการในสายการผลิต: การป้อน การทำความร้อน การยืด การทำความเย็น และการม้วน ในอุปกรณ์ geogrid สมัยใหม่ การควบคุมด้วย PLC พร้อมเซอร์โวไดรฟ์ถือเป็นพื้นฐานอุตสาหกรรม ตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ (PLC) ประมวลผลผลป้อนกลับของเซ็นเซอร์ และออกคำสั่งไปยังเซอร์โวมอเตอร์ที่ขับเคลื่อนลูกกลิ้ง แคลมป์ และกลไกการเคลื่อนที่ด้วยความเร็วและการควบคุมตำแหน่งที่แม่นยำ
ความน่าเชื่อถือของแพลตฟอร์ม PLC มีความสำคัญต่อความพร้อมของอะไหล่และการสนับสนุนในระยะยาว แบรนด์มาตรฐานอุตสาหกรรมรับประกันว่าหากโมดูลล้มเหลว คุณสามารถจัดหาอุปกรณ์ทดแทนได้โดยไม่ต้องปรับโครงสร้างตู้ควบคุมทั้งหมดใหม่ เซอร์โวไดรฟ์ต่างจากตัวแปลงความถี่ที่มีมอเตอร์เหนี่ยวนำ ให้การควบคุมแรงบิดที่ดีกว่าที่ความเร็วต่ำ และตอบสนองต่อการเปลี่ยนแปลงโหลดได้เร็วขึ้น ซึ่งเป็นสิ่งสำคัญในระหว่างขั้นตอนการยืดซึ่งแม้แต่การเบี่ยงเบนความเร็ว 1 % ก็สามารถเปลี่ยนการยืดตัวของผลิตภัณฑ์ได้
สิ่งที่ควรมองหาในฮาร์ดแวร์ของไดรฟ์
สายการผลิตที่ติดตั้งเซอร์โวไดรฟ์ที่ทำงานบนเครือข่ายการสื่อสารดิจิทัล เช่น EtherCAT หรือ Profinet จะมีรอบเวลาต่ำกว่า 1 ms ระหว่างการอ่านเซ็นเซอร์และคำสั่งแอคชูเอเตอร์ การตอบสนองระดับนี้แปลเป็นความกว้างและความหนาของรูรับแสงที่สม่ำเสมอทั่วทั้งแผ่นงานโดยตรง
2. ความเสถียรของกระบวนการและกฎระเบียบแบบวงปิด
ระดับการทำงานอัตโนมัติไม่ได้ขึ้นอยู่กับจำนวนหน้าจอที่แผงมี แต่เกี่ยวกับจำนวนตัวแปรกระบวนการที่ได้รับการบำรุงรักษาโดยอัตโนมัติโดยที่ผู้ปฏิบัติงานไม่ต้องดำเนินการ ในการยืดแบบ geogrid ตัวแปรสำคัญคืออุณหภูมิทั่วโซนให้ความร้อน อัตราส่วนการยืด และความเร็วการยืด
การควบคุมแบบวงปิดหมายความว่าแต่ละโซนของเครื่องทำความร้อนอินฟราเรดหรืออากาศร้อนจะมีเทอร์โมคัปเปิลของตัวเองป้อนกลับไปยังตัวควบคุม PID ภายใน PLC หากอัตราการป้อนวัสดุเปลี่ยนแปลงหรืออุณหภูมิโดยรอบลดลง ตัวควบคุมจะปรับพลังงานความร้อนแบบเรียลไทม์เพื่อให้โพลีเมอร์อยู่ในกรอบการขึ้นรูปที่เหมาะสมที่สุด — โดยทั่วไปคือ ±2 องศาเซลเซียส สำหรับโพลีโพรพีลีน และ ±3 °C สำหรับโพลีเอทิลีน
ในทำนองเดียวกัน อัตราส่วนการยืดควรคงไว้ด้วยแรงหรือวงวนตำแหน่ง กลไกการยืดความเครียดคงที่โดยใช้ลูกกลิ้งที่ขับเคลื่อนด้วยเซอร์โวพร้อมการตอบสนองของตัวเข้ารหัสสามารถรักษาอัตราส่วนการดึงไว้ได้ภายใน ±0.5 % ซึ่งเป็นความแตกต่างระหว่าง geogrid ที่ตรงตามข้อกำหนดแรงดึง ASTM D6637 และที่ไม่ผ่านการควบคุมคุณภาพ
| พารามิเตอร์กระบวนการ | คู่มือ / กึ่งอัตโนมัติสาย | ไลน์อัตโนมัติเต็มรูปแบบที่ทันสมัย |
|---|---|---|
| ความทนทานต่ออุณหภูมิของโซนทำความร้อน | ±5 องศาเซลเซียส | ±2 °C |
| ความแม่นยำของอัตราส่วนการยืดตามยาว | ±1.5 % | ±0.5 % |
| ความล่าช้าในการซิงโครไนซ์การยืดตามขวาง | 0.3–0.5 วิ | <0.05 วิ |
| ความผันผวนของแรงของราง (ระหว่างการม้วน) | ±10 % | ±3 % |
ผลที่ตามมาในทางปฏิบัติก็คือ สายการผลิตแบบอัตโนมัติเต็มรูปแบบสามารถทำงานได้นานหลายชั่วโมงที่ค่าความต้านทานแรงดึงเป้าหมายโดยมีความแปรผันระหว่างม้วนน้อยกว่า 2 % ในขณะที่สายการผลิตที่มีเพียงการควบคุมแบบวงเปิดเท่านั้นอาจต้องมีการปรับเปลี่ยนบ่อยครั้ง และก่อให้เกิดของเสียมากขึ้นในระหว่างการเปลี่ยนหรือการเปลี่ยนเกรดวัสดุ
3. การบูรณาการข้อมูลและการตรวจสอบย้อนกลับคุณภาพ
อุปกรณ์การผลิต geogrid สมัยใหม่มีระบบเก็บข้อมูลที่บันทึกการทำงานทุกชุดเพิ่มมากขึ้น เช่น โปรไฟล์อุณหภูมิหลอมเหลว เส้นโค้งแรงยืด ความเร็วของเส้น และน้ำหนักม้วนสุดท้าย ข้อมูลนี้สามารถส่งออกไปยัง MES (Manufacturing Execution System) ระดับโรงงาน หรือจัดเก็บไว้ในเครื่องเพื่อให้สามารถติดตามได้
สำหรับผู้ผลิตที่จัดหา geogrids ให้กับโครงการโครงสร้างพื้นฐานซึ่งต้องมีใบรับรองควบคู่กับการจัดส่งทุกครั้ง ความสามารถในการจัดทำรายงานที่สร้างโดยเครื่องจักรสำหรับแต่ละม้วนนั้นเป็นมากกว่าความสะดวก แต่เป็นข้อกำหนดในการปฏิบัติตามข้อกำหนด ระดับการทำงานอัตโนมัติที่นี่วัดจากจำนวนจุดข้อมูลที่ถูกบันทึกโดยอัตโนมัติเทียบกับการป้อนด้วยตนเอง ระบบที่แท็กทุกๆ 5 วินาทีของการผลิตด้วยค่ากระบวนการที่ประทับเวลา จะให้รายละเอียดที่จำเป็นสำหรับการวิเคราะห์สาเหตุที่แท้จริงเมื่อแบทช์เบี่ยงเบนไปจากข้อมูลจำเพาะ
จุดข้อมูลทั่วไปที่ติดตามโดยสายอัตโนมัติ
- ความเร็วลูกกลิ้ง (ม./นาที) และความยาวสะสม
- อุณหภูมิโซนทำความร้อน (โซน 1 ถึงโซน 6 ขึ้นไป)
- อัตราส่วนการยืดในทิศทางเครื่องจักร (MD) และทิศทางตามขวาง (TD)
- อุณหภูมิน้ำหล่อเย็นและอัตราการไหล
- น้ำหนักม้วนสุดท้ายและความตึงของขดลวด
เมื่อรวมข้อมูลเข้ากับแดชบอร์ดของผู้ปฏิบัติงาน การมองเห็นจะขยายไปสู่ OEE แบบเรียลไทม์ (ประสิทธิผลโดยรวมของอุปกรณ์) ซึ่งช่วยให้ผู้จัดการโรงงานสามารถระบุการชะลอตัวหรือการปฏิเสธได้ทันที แทนที่จะค้นพบเมื่อสิ้นสุดกะ
4. ส่วนต่อประสานกับผู้ปฏิบัติงานและใช้งานง่าย
ด้านของระบบอัตโนมัติที่มักถูกประเมินต่ำเกินไปก็คืออินเทอร์เฟซที่ช่วยลดข้อผิดพลาดของมนุษย์ได้มากเพียงใด HMI (อินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร) ที่ได้รับการออกแบบมาอย่างดีควรแสดงสถานะการผลิตได้ในพริบตา: สีเขียวสำหรับการทำงานปกติ สีเหลืองสำหรับคำเตือนใกล้ขีดจำกัดการควบคุม และสีแดงสำหรับการเบี่ยงเบนที่ต้องดำเนินการ
การจัดการสูตรอาหารเป็นตัวอย่างในทางปฏิบัติ ในสายการผลิตที่ทันสมัย ผู้ปฏิบัติงานสามารถโหลดสูตรที่เก็บไว้สำหรับผลิตภัณฑ์เฉพาะ — เช่น geogrid แบบสองทิศทาง 50 kN/m — และ PLC จะตั้งค่าอุณหภูมิโซนทั้งหมด ความเร็วในการยืด และพารามิเตอร์การม้วนโดยอัตโนมัติ ซึ่งจะช่วยลดความเสี่ยงในการป้อนข้อมูลผิดพลาดด้วยตนเอง และลดเวลาการเปลี่ยนแปลงจาก 45 นาทีเหลือน้อยกว่า 10 นาที
การแจ้งเตือนการบำรุงรักษาเป็นอีกชั้นหนึ่ง ระบบควบคุมสามารถติดตามชั่วโมงการทำงานของตลับลูกปืน กระปุกเกียร์ และหน้าจอ และแสดงการแจ้งเตือนการบำรุงรักษาเชิงป้องกันตามการใช้งานจริง แทนที่จะเป็นช่วงเวลาในปฏิทิน
สำหรับอุปกรณ์เช่น  เครื่องบดพลาสติกสำหรับงานหนักพร้อมระบบตัด Z ขั้นสูง โดดเด่นด้วยโรเตอร์ตัดรูปตัว Z แชสซีแบบเปิดได้ และโครงสร้างที่ทนทาน เครื่องบดนี้ช่วยลดเวลาหยุดทำงานและการบำรุงรักษาให้เหลือน้อยที่สุด เมื่อจับคู่กับการวินิจฉัยอัตโนมัติ จะช่วยเพิ่มเวลาทำงานของสายการผลิตในแอปพลิเคชันการกู้คืนวัสดุ ดูผลิตภัณฑ์ → ใช้ในการกู้คืนวัสดุ อินเทอร์เฟซหน้าจอสัมผัสที่เรียบง่ายพร้อมการวินิจฉัยข้อผิดพลาดช่วยให้ผู้ปฏิบัติงานในบูธแก้ไขปัญหากระดาษติดเล็กๆ น้อยๆ โดยไม่ต้องเรียกช่างไฟฟ้า ซึ่งช่วยเพิ่มเวลาทำงานของสายการผลิตได้โดยตรง
การเปรียบเทียบความต้องการในการปฏิบัติงานแบบกึ่งอัตโนมัติและแบบอัตโนมัติเต็มรูปแบบ
- สายกึ่งอัตโนมัติ: ผู้ปฏิบัติงานตั้งค่ากำลังของแหล่งจ่ายฮีตเตอร์ด้วยตนเอง ปรับช่องว่างลูกกลิ้งยืดออกโดยใช้ล้อเลื่อน และบันทึกบันทึกการผลิตลงบนกระดาษ
- สายอัตโนมัติเต็มรูปแบบ: ผู้ปฏิบัติงานโหลดสูตรอาหาร ตรวจสอบสถานะบนหน้าจอ และรับทราบการแจ้งเตือน PLC จะจัดการการปรับเปลี่ยนทั้งหมดในระหว่างการทำงานตามปกติ
คำถามที่พบบ่อย
ระบบอัตโนมัติที่สูงขึ้นหมายถึงต้นทุนที่สูงขึ้นเสมอไปหรือไม่
รายจ่ายฝ่ายทุนเริ่มแรกสูงกว่า แต่ต้นทุนรวมในการเป็นเจ้าของในช่วงห้าปีมักจะต่ำกว่า เนื่องจากมีของเสียลดลง เวลาหยุดทำงานน้อยลง และต้นทุนแรงงานต่อตันลดลง สำหรับสายงานที่ดำเนินการสามกะ ระยะเวลาคืนทุนสำหรับการอัพเกรดระบบอัตโนมัติเต็มรูปแบบโดยทั่วไปจะอยู่ระหว่าง 12 ถึง 18 เดือน
สายการผลิตกึ่งอัตโนมัติที่มีอยู่สามารถดัดแปลงให้เป็นระบบอัตโนมัติที่สูงขึ้นได้หรือไม่?
ใช่ ขึ้นอยู่กับสภาพทางกล การติดตั้ง PLC, เซอร์โวไดรฟ์ และ HMI ใหม่เป็นเรื่องปกติ ชิ้นส่วนทางกล เช่น ลูกกลิ้งที่ขับเคลื่อนด้วยโซ่ อาจต้องมีการอัปเดตเพื่อให้ได้ความแม่นยำที่จำเป็นสำหรับการควบคุมแบบวงปิด
ระดับระบบอัตโนมัติใดที่เพียงพอสำหรับผู้ผลิตสตาร์ทอัพรายใหม่
สายการผลิตที่ควบคุมด้วย PLC ที่มีแกนขับเคลื่อนเซอร์โวอย่างน้อยสองแกน (หนึ่งแกนสำหรับการป้อน และอีกหนึ่งแกนสำหรับการพัน) และการควบคุมอุณหภูมิ PID เป็นจุดเริ่มต้นในทางปฏิบัติ ระบบอัตโนมัติเต็มรูปแบบพร้อมการบันทึกข้อมูลสามารถแบ่งตามปริมาณการผลิตและข้อกำหนดด้านคุณภาพที่เพิ่มขึ้น
ประเด็นสำคัญ: จับคู่ระดับระบบอัตโนมัติกับเป้าหมายการผลิตของคุณ
ระดับอัตโนมัติของอุปกรณ์การผลิต geogrid ไม่ได้เป็นข้อกำหนดตายตัว แต่เป็นเครื่องมือที่ควรจะตรงกับส่วนประสมผลิตภัณฑ์ ระดับทักษะแรงงาน และความคาดหวังคุณภาพของตลาด สำหรับ geogrid สินค้าโภคภัณฑ์ที่มีข้อกำหนดมาตรฐาน สายการผลิตกึ่งอัตโนมัติพร้อมการควบคุม PLC และเซอร์โวไดรฟ์ที่เชื่อถือได้อาจเพียงพอแล้ว สำหรับผลิตภัณฑ์เฉพาะทางที่มีความต้านทานแรงดึงและความคลาดเคลื่อนในการยืดต่ำ จำเป็นต้องมีระบบอัตโนมัติเต็มรูปแบบพร้อมการควบคุมแบบวงปิดและการตรวจสอบย้อนกลับข้อมูล
เมื่อประเมินอุปกรณ์จากซัพพลายเออร์ ให้ขอข้อมูลการผลิตจริงจากสายการผลิต ไม่ใช่เพียงรายการส่วนประกอบ ให้ความสนใจกับจำนวนตัวแปรกระบวนการที่ได้รับการควบคุมโดยอัตโนมัติ วิธีที่ระบบจัดการกับการเปลี่ยนแปลงเกรดวัสดุ และประเภทของการรายงานที่พร้อมใช้งาน รายละเอียดเหล่านี้จะบอกคุณเกี่ยวกับระดับการทำงานอัตโนมัติที่แท้จริงมากกว่าที่โบรชัวร์เคยพบเห็นมา
หากต้องการข้อมูลเชิงลึกเพิ่มเติมเกี่ยวกับการรักษาคุณภาพที่สม่ำเสมอในสายการผลิตอัตโนมัติ คุณสามารถอ่านบทความของเราได้ที่ คุณภาพและความมั่นคงในการผลิต geogrid .